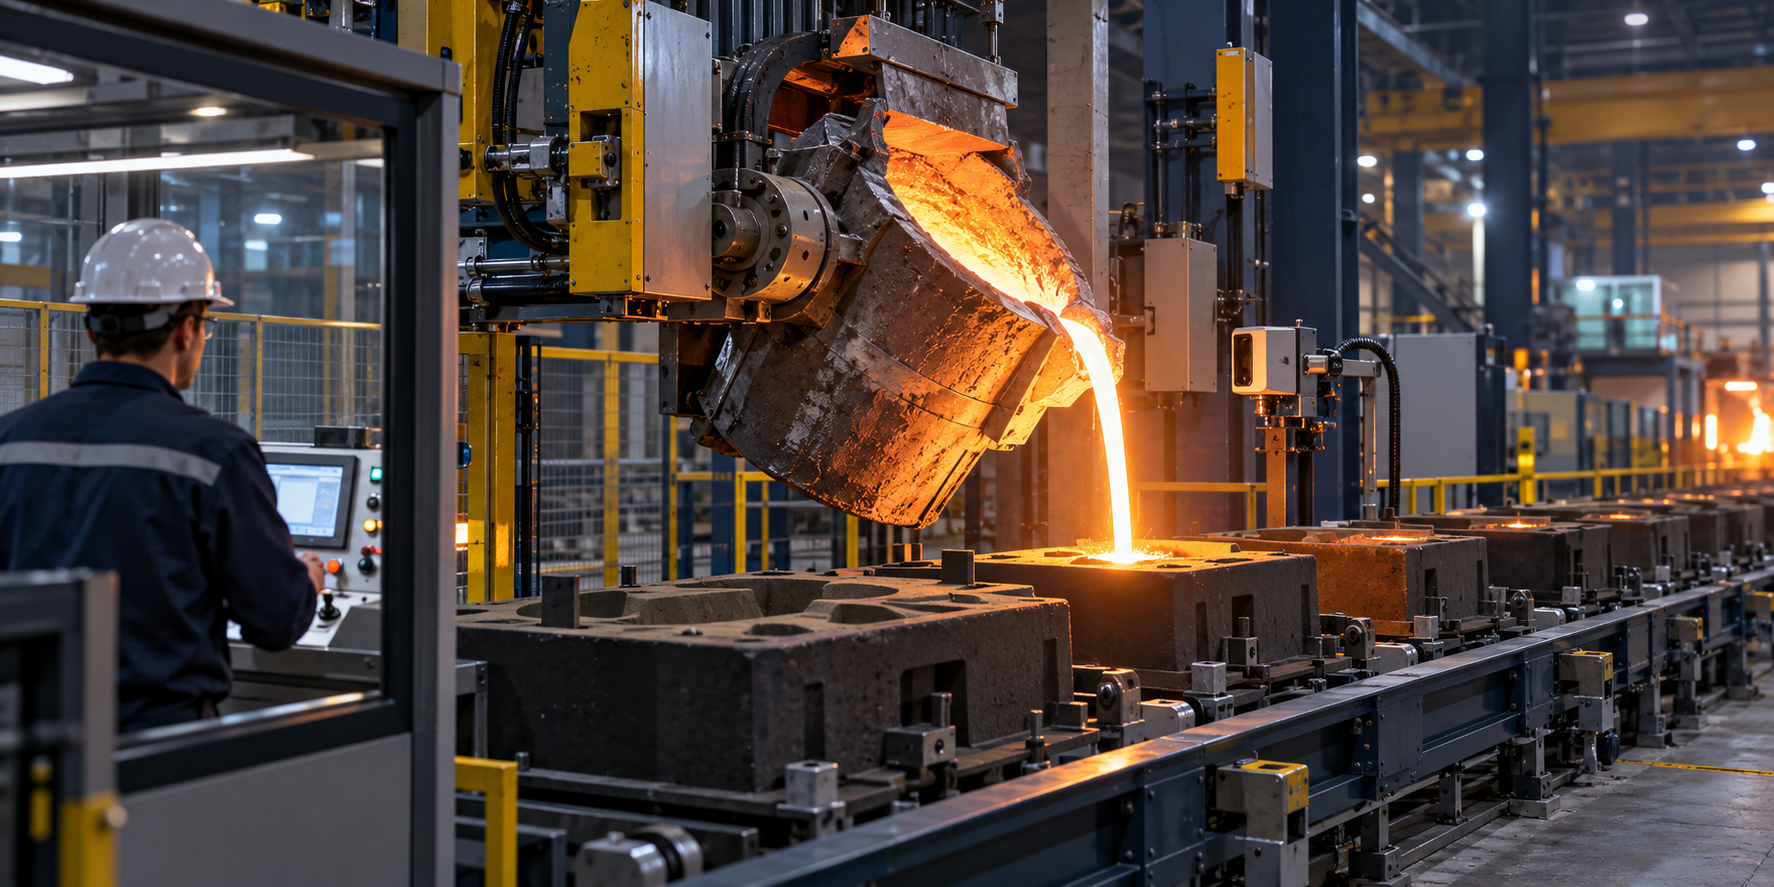
Otomatik döküm sistemi, ergimiş metali kalıba aktaran bağımsız bir makineden fazlasıdır. Ergitme ve bekletme kapasitesi, kalıplama hattı, kalıp taşıma düzeni, döküm reçeteleri ve üretim takibiyle birlikte çalışır. Doğru seçim, nominal pota kapasitesini değil, bütün hattın gerçek çevrimini esas alır.
1. Parça programını tanımlayın
Metal ve alaşım türlerini, her kalıptaki metal ağırlığını, en hafif ve en ağır dökümü, yolluk ve döküm ağzı tasarımını, sıcaklık aralığını, aşılama ihtiyacını ve günlük model değişimlerini listeleyin. Aynı sistemin bu üretim aralığının tamamında akışı kontrol edebilmesi gerekir.
2. Gerçek hat çevrimini ölçün
Katalogdaki kalıp/saat değeri tek başına yeterli değildir. Maça yerleştirme, kalıbın döküm konumuna gelişi, döküm ağzının bulunması, metal akışı, sonraki kalıba hazırlık ve planlı duruşları aynı zaman çizelgesine koyun. Kalıp reçetesinin ve konumunun döküm ünitesine aktarımı, model değişimlerinde manuel ayar ihtiyacını azaltabilir.
3. Döküm yöntemlerini üretim senaryosuyla karşılaştırın
- Isıtmasız tabandan dökümlü pota: Sık alaşım değişimi ve esnek üretim için değerlendirilebilir.
- Isıtmalı bekletme veya basınçlı döküm: Hat yanında sıcaklık kontrollü metal bulundurulan, alaşım değişimi daha sınırlı üretimlerde değerlendirilebilir.
- Servo kontrollü devirmeli sistem: Parça ağırlığı, döküm süresi, pota değişimi ve yerleşime göre incelenir.
Isıtma, refrakter, temizlik, enerji, metal kaybı ve bakım kapsamını yatırım bedeliyle birlikte hesaplayın. Üretici, basınçlı sistemlerin özellikle yüksek üretim ve sınırlı alaşım değişimi için kullanıldığını belirtiyor.
4. Metal lojistiğini hesaplayın
Ergitme ocakları, transfer potaları ve döküm ünitesi vardiya boyunca aynı metal dengesini sağlamalıdır. Saatlik gerçek metal ihtiyacı, ikmal aralığı, pota değişimindeki duruş, sıcaklık düşüşü ve bir ocak devre dışı kaldığında uygulanacak plan teklif öncesinde yazılmalıdır.
5. Döküm ağzını ve metal seviyesini izleyin
Kamera veya lazer gibi sensörler döküm ağzının konumunu bulup metal seviyesi için geri bildirim verebilir. Toz, duman ve ısıya karşı koruma; sensör soğutması; küçük döküm ağızlarının algılanması ve sensör arızasında güvenli duruş ayrıca değerlendirilmelidir. Üç boyutlu çizgi lazerin yatay ve dikey kalıplama hatlarında tabandan dökümle kullanılabildiğine dair üretici açıklaması vardır.
6. Ağırlık kadar akış profilini de test edin
Aynı ağırlıktaki metal, farklı başlangıç ve dolum hızlarında kalıba girebilir. Zaman, akış hızı, ağırlık ölçümü, optik geri bildirim, servo hareket ve parça bazlı reçeteleri karşılaştırın. Kabul denemesinde seçilen gerçek parçaların tekrar edilebilir biçimde dökülmesini ölçün; yalnızca hedef ağırlığa ulaşmayı yeterli saymayın.
7. Aşılama, güvenlik ve kayıtları birlikte kurun
Aşılama gerekiyorsa dozaj, metal akışıyla senkronize edilmeli; eksik doz ve tıkanma davranışı tanımlanmalıdır. Operatör erişimi, ergimiş metal güzergâhı, bariyer, acil durdurma, taşma, duman emişi ve bakım alanı tesis için ayrıca değerlendirilmelidir. Her kalıp için reçete, döküm zamanı, hedef/gerçekleşen ağırlık, sıcaklık, aşılama ve alarm kayıtları istenebilir.
8. Kabul kriterlerini gerçek üretime bağlayın
Fabrika ve saha kabulünde seçilen parçalarla çevrim, ağırlık tekrarı, ağız algılama, model ve reçete değişimi, metal ikmali, alarmlar, güvenlik fonksiyonları, PLC veri alışverişi ve operatör eğitimi yazılı olarak test edilmelidir. Yeni veya ikinci el seçenekler aynı üretim hedefi ve tesis altyapısı içinde karşılaştırılmalıdır.
ZENES ile değerlendirelim: Kalıplama hattınızın tipini, kalıp ölçülerini, hedef kalıp/saat değerini, kalıp başına metal ağırlığını, alaşım çeşitlerini ve mevcut ergitme kapasitesini paylaşın. Uygun otomatik döküm yöntemini ve gerekli entegrasyonu kararlaştırılan proje kapsamıyla inceleyelim.
Teknik kaynaklar
DISA — hat proseslerinin entegrasyonu · Pour-tech — sensörlü otomatik döküm · Inductotherm — basınçlı döküm · Sinto — otomatik döküm kontrolü